




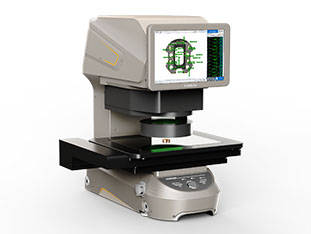
闪测仪常被称为一键式影像测量仪,特点是放置工件、触发测量后,软件自动识别轮廓并给出尺寸结果。它适合二维尺寸的快速检测和批量抽检、全检,但不同型号在视野、精度、光源、软件和自动化能力上差异较大。选型时,建议从实际测量任务出发,而不是只看宣传参数。
一、先明确测什么、怎么测
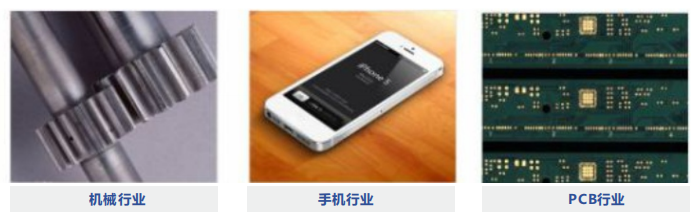
选型前要梳理工件清单:尺寸范围、厚度、材质、颜色、表面反光情况,以及需要测轮廓、孔位、间距、角度还是圆径等特征。透明件、反光件、黑色件、柔性件和易变形件,对光源和装夹方式的要求不同。还要确认是抽检还是全检、图纸公差是多少、每天测量多少件。精度需求应由公差决定,留出测量余量即可,不必盲目追高。
二、精度要看重复性和示值误差
分辨率、像素数只是基础,重复性、示值误差、镜头畸变和平台精度更值得关注。批量检测中,重复性直接影响判定稳定性。询问参数时要看测试条件:用什么标准件、在什么温度下、测多少次、覆盖视野哪些位置。通常建议测量系统误差不超过工件公差带的十分之一到三分之一,具体按质量要求评估。精度与视野往往需要平衡,大视野便于整体成像,小视野便于细节观察,拼接测量会扩展范围但增加节拍。
三、视野、行程和装夹要匹配工件
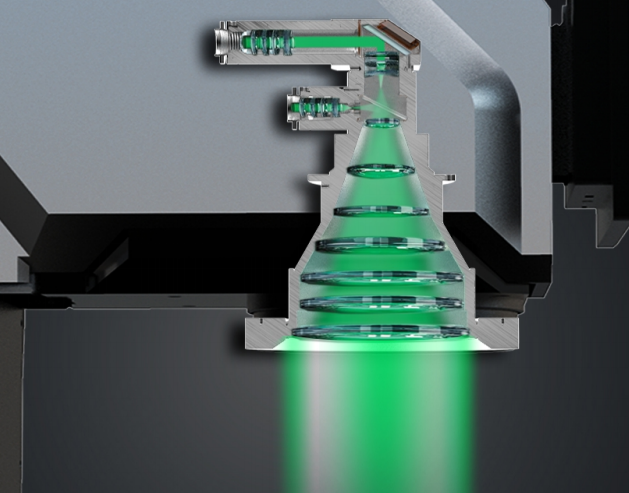
被测件尺寸和摆放方式决定视野选择。小件可一次摆放多件,提高效率;大件可能需要拼接或移动平台。还要考虑夹具空间、上下料空间和工件厚度变化。厚度差异较大时,对焦方式是否方便会影响操作体验。装夹稳定、取放顺手,往往比多几项参数更影响日常使用。
四、光源要适配材质,而不是追求花样多
背光适合轮廓和通孔测量,表面光或同轴光适合表面特征。反光、透明、粗糙和深色材质,需要不同照明组合。选型时用实际样件打光验证,观察边缘是否清晰、特征是否稳定识别。光源方案是否易调、是否可保存配方,也影响换线效率。
五、软件和自动化能力决定好不好用
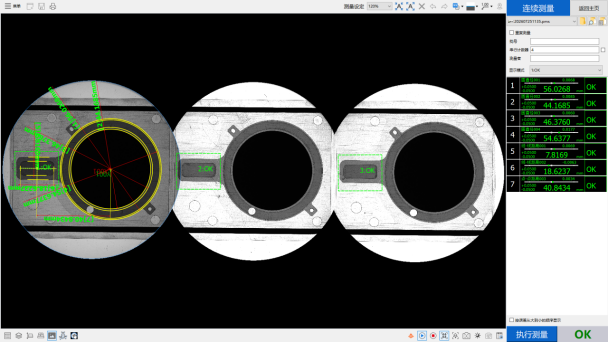
关注软件编程是否直观、能否自动识别、是否支持批量报表、CAD导入导出、数据统计和权限管理。若对接产线,要确认输入输出接口、PLC通信、数据库或生产系统对接能力。操作人员培训成本、配方切换速度、异常提示是否清楚,都是实用指标。功能多不等于好用,能稳定完成当前任务并便于扩展更关键。
六、节拍要算完整流程
测量节拍不只是拍照计算时间,还包括取放、对焦、判定和报表。询问节拍时要明确是单特征还是整件测量。批量全检要计算上下料和人工时间。自动化上下料、多工位转盘可提升效率,但也要评估投入和维护。
七、环境、数据和售后别忽略
车间温度、振动、粉尘和光照变化会影响测量表现。实验室机型与车间机型在结构防护和稳定性设计上可能不同,要结合安装环境选择。数据追溯方面,看报告格式、历史数据导出和校准提醒。预算上算总拥有成本:设备、夹具、软件模块、培训、维护和校准。售后响应、备件供应和应用支持,建议提前了解。
八、用样件试测做判断
准备覆盖公差上下限、不同材质和不同表面状态的样件,到现场或通过视频试测。重点看重复性、节拍、操作流程和报告输出。让多家用同一批样件测试,比只看参数清单更有参考价值。
产品推荐
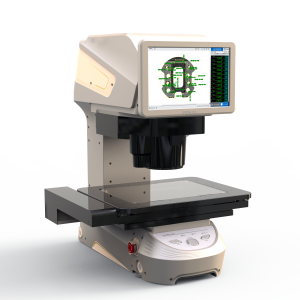
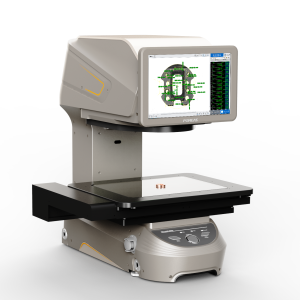
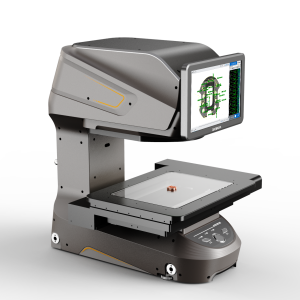
技术方案
MORE+您可能也对以下信息感兴趣
 咨询POMEAS
 价格垂询
 申请演示/测试
 免费试用
 精准选型
 电话:400-168-8336
 传真:+ 86-0769-22660867
 邮箱:marketing@pomeas.com
 公司地址
生产中心:广东省东莞市东城区柏洲边社区涌尾路68号
营销中心:东莞市松山湖高新区中集智谷产业园15栋
苏州办事处:苏州市工业园区唯新路60号启迪时尚科技城40栋
微信二维码