


工业视觉光源主要应用于产品检测、质量控制、尺寸测量、缺陷识别、条码扫描、字符识别等自动化视觉检测领域。
产品检测:突出轮廓与表面特征
某电子件外观检测中,需要判断产品边缘是否完整、表面是否有压痕。采用背光照明后,产品轮廓形成清晰剪影,边缘缺口容易识别;再用环形光补充表面照明,压痕与正常区域的明暗差异得以呈现。若只用正面光,透明或反光产品的边界往往不够稳定。
质量控制:关注批次一致性
某包装密封检测案例中,需要检查封口区域是否有褶皱、气泡或异物。系统采用低角度条形光,让封口表面的微小起伏产生阴影,异常区域在图像中更明显。通过固定光源角度和亮度,同一批次产品的成像条件保持一致,便于后续判定。
尺寸测量:强调边缘清晰与几何稳定
某精密零件尺寸测量案例采用平行背光配合远心镜头,零件轮廓边缘锐利,测量结果受表面反光影响较小。另一个案例中,原先用普通正面光,边缘出现光晕,尺寸重复性不理想;改为背光后,边缘定位更稳定。
缺陷识别:按缺陷类型选择照明方式
金属表面划伤检测采用暗场照明,平整表面呈暗背景,划伤产生散射光而变亮;而表面字符识别若用暗场光,字符反而不易读,改用同轴光或漫射光抑制反光后,字符对比度提升。缺陷识别没有通用方案,需要围绕划伤、污点、裂纹、凹陷等特征匹配光源。
条码扫描:降低反光干扰
某产品表面条码检测中,包装膜反光导致条码局部过曝。采用低角度红光照明并调整偏振方案后,反光被抑制,条码黑白模块对比度提高,扫描成功率趋于稳定。
字符识别:提升对比度与均匀性
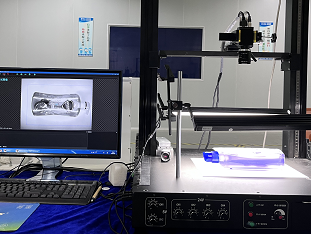
某金属件刻印字符识别案例中,表面反光强,字符与背景灰度接近。使用同轴光后,表面镜面反光被均匀化,字符边缘更清晰;对于曲面或不平整表面,则采用漫射穹顶光,减少局部阴影和过曝。
工业视觉光源的应用场景虽多,选型逻辑相似:先明确检测目标是轮廓、表面缺陷、尺寸边缘还是字符条码,再选择背光、暗场、同轴、低角度或漫射照明。光源与相机、镜头配合得当,才能让自动化视觉检测稳定运行。


技术方案
MORE+您可能也对以下信息感兴趣
 咨询POMEAS
 价格垂询
 申请演示/测试
 免费试用
 精准选型
 电话:400-168-8336
 传真:+ 86-0769-22660867
 邮箱:marketing@pomeas.com
 公司地址
生产中心:广东省东莞市东城区柏洲边社区涌尾路68号
营销中心:东莞市松山湖高新区中集智谷产业园15栋
苏州办事处:苏州市工业园区唯新路60号启迪时尚科技城40栋
微信二维码