




手机配件行业有个特点:批量大、精度要求高、迭代快。一款外壳从试产到量产,留给检测环节的时间窗口往往只有几天。传统卡尺、千分尺面对圆弧面、异形孔位、微小按键时,效率和质量都很难兼顾。图像测量仪在这类场景中逐渐成为产线标配,下面通过一个实际案例说明它的主要用途。
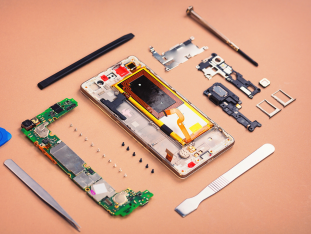
案例背景:某手机配件厂的检测瓶颈
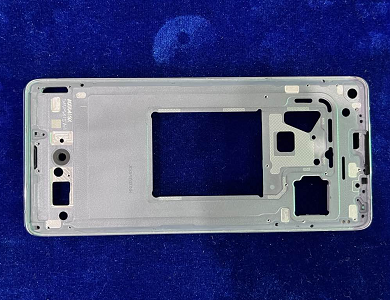
华南一家手机配件供应商承接某品牌中框外壳和侧边按键的批量订单。中框上有十余个异形孔位、多处圆弧过渡面,按键则是小尺寸异形件,公差要求普遍在±0.02mm以内。此前用传统量具抽检,单件全尺寸检测耗时较长,且圆弧面和孔位的位置度依赖人工对位,不同检验员之间结果一致性不理想。试产阶段曾出现外壳与屏幕装配后缝隙不均的问题,排查发现是局部孔位位置度超差,但传统抽检未能及时捕捉。
图像测量仪在产线中的具体用途
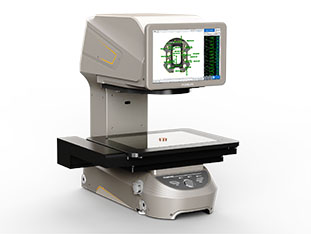
引入图像测量仪后,该厂将其部署在试产验证和量产抽检两个环节,主要承担以下几类检测任务:
一是外壳轮廓与孔位尺寸检测。 将中框外壳置于测量平台,设备通过高分辨率镜头采集整体图像,软件自动识别外轮廓边界和各个孔位的边缘位置,一次性输出长宽、孔径、孔间距、位置度等尺寸数据。对于圆弧过渡面,系统沿轮廓提取多点拟合,评估圆弧半径和轮廓度是否落在公差带内。过去需要多次装夹、逐项测量的项目,现在一次成像即可完成。
二是屏幕配套件的平面尺寸与形位公差验证。 屏幕盖板、泡棉垫片等配件对平面度和轮廓度敏感。图像测量仪通过对比标准轮廓与实际轮廓的偏差,快速判断配件与屏幕模组的匹配性,避免因尺寸偏差导致装配后出现亮边或缝隙不均。
三是按键类小件的批量抽检。 侧边按键体积小、形状异形,传统量具难以稳定夹持。图像测量仪采用非接触方式,放件后自动识别按键轮廓、长度、宽度及关键圆角,单件测量节拍明显缩短,适合批量抽检场景。同一批次多件可依次摆放,软件逐件识别并记录数据,减少人工对位带来的波动。
四是试产阶段的公差验证与问题回溯。 试产时对外壳、屏幕配套件、按键分别取样测量,将实测尺寸与CAD标称值比对,快速定位超差项。上述案例中,正是通过图像测量仪的全尺寸扫描发现某孔位位置度偏离,调整模具后装配缝隙问题得到解决。
使用效果与适用边界
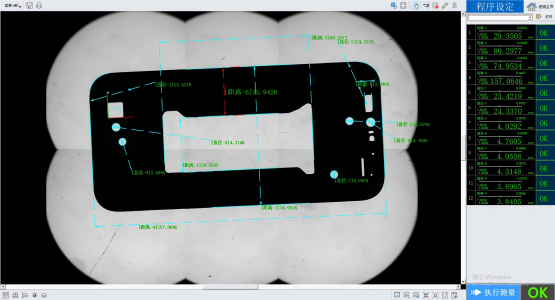
客户反馈,图像测量仪在重复性要求高的批量检测中优势明显:非接触测量避免了薄壁件受力变形,软件自动识别边缘减少了人为对位差异,测量数据可导出用于趋势分析。
需要说明的是,图像测量仪主要适用于二维平面尺寸和轮廓检测,对于深度方向的三维特征仍需配合其他手段;同时,工件表面反光、油污或摆放倾斜会影响成像质量,产线使用时需保持工件清洁和定位一致性。
技术方案
MORE+您可能也对以下信息感兴趣
 咨询POMEAS
 价格垂询
 申请演示/测试
 免费试用
 精准选型
 电话:400-168-8336
 传真:+ 86-0769-22660867
 邮箱:marketing@pomeas.com
 公司地址
生产中心:广东省东莞市东城区柏洲边社区涌尾路68号
营销中心:东莞市松山湖高新区中集智谷产业园15栋
苏州办事处:苏州市工业园区唯新路60号启迪时尚科技城40栋
微信二维码