


方案背景
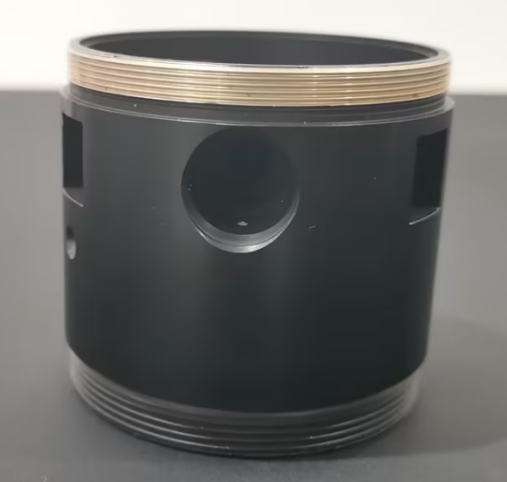
被测对象为外径约68mm、高度约60mm的铝合金精密镜筒,表面经黑色阳极氧化消光处理,两端带精密外螺纹,筒身分布侧向定位孔与方槽,主要应用于光学仪器、机器视觉、医疗内窥、激光光电、安防车载及科研航天等光学组件装配场景。
随着机器视觉国产化及半导体、医疗光学产业扩张,终端市场对镜筒两端外螺纹的中径、大径、小径及螺纹与端面垂直度等关键参数提出了更高精度、更高一致性和可追溯的测量要求;螺纹几何精度、同心度与垂直度直接影响光轴对准、成像质量及批量装配互换性。
检测难点:
(1)现有检测主要依赖螺纹通止规、三针法和人工打表,通常只能判定合格与否,难以输出具体数值并与图纸公差逐项比对;
(2)0.02mm级螺纹与端面垂直度检测依赖人工经验,误差较大;
(3)黑色阳极氧化膜层易被接触式测量刮伤,金属外圆与螺纹面反光又会导致普通影像测量边缘识别不稳定;
(4)多项目检测需多次装夹、多种量具切换,效率低且难以满足批量全检,手工记录也无法形成批次统计与质量追溯。
解决方案:
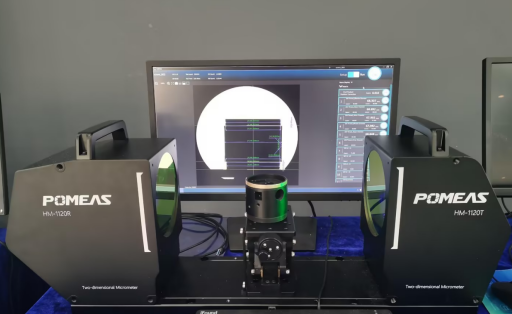
采用普密斯在线图像测量仪HM系列中的HM-1120,测量视野可达φ120mm,可以实现一次成像完整覆盖产品整体轮廓,内置的双侧远心光路设计,CMOS投影轮廓成像,高分辨率与高放大倍率完美组合,边缘位置不受表面反光影响,清晰还原螺纹牙型轮廓,100种以上测量工具,操作简单,功能强大,精准测量螺纹中径、大径、小径及垂直度等参数。
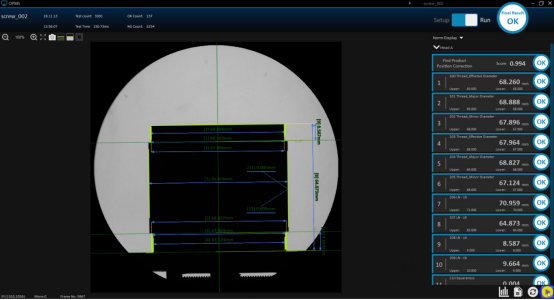
测量结果图展示:
方案优势:
1.一次放置即可完成两组螺纹的中径(68.260mm)、大径(68.888mm)、小径(67.896mm)、UN系列螺纹参数及垂直度(0.004mm)等十余项尺寸测量,数据与图纸公差逐项对比;
2.测量精度达微米级、重复性好,单次测试时间约150ms,长期运行一致性优异;
3.非接触测量保护阳极氧化外观,消除装夹与接触变形误差;
4.测量数据实时记录、自动统计OK/NG,满足批量全检与质量追溯要求;
5.提供软硬件全套方案,品质保障,安全可靠。


技术方案
MORE+您可能也对以下信息感兴趣

在线图像测量仪HM-1040

在线图像测量仪HM-1065

在线图像测量仪HM-1120
 咨询POMEAS
 价格垂询
 申请演示/测试
 免费试用
 精准选型
 电话:400-168-8336
 传真:+ 86-0769-22660867
 邮箱:marketing@pomeas.com
 公司地址
生产中心:广东省东莞市东城区柏洲边社区涌尾路68号
营销中心:东莞市松山湖高新区中集智谷产业园15栋
苏州办事处:苏州市工业园区唯新路60号启迪时尚科技城40栋
微信二维码