


在精密制造、半导体、电子组装行业,共面度是影响装配良率、焊接可靠性的关键指标,共面度检测也是产线质检的重要一环。很多制造从业者不清楚共面度检测的定义、适用场景以及合适的检测方式,本文围绕这几个核心问题展开说明。
一、共面度检测是什么
共面度,简单来说就是多个特征点、端子、焊球或者引脚是否处在同一个基准平面上的几何指标,共面度检测就是测量这些特征最高点与最低点之间的高度差值,判断是否在公差范围内。
共面度不良会带来很多生产隐患:引脚高低不一、焊球浮起,会造成虚焊、接触不良、装配间隙偏大,产品在后续使用中容易出现信号不稳、功能失效等问题。和常规平面度检测不同,共面度检测针对的是分散的多个离散点位,不是连续完整的平面,这也是它的检测难点。传统人工检测、简易治具检测稳定性差、效率低,现在主流都采用非接触式光学检测方式。
二、哪些产品需要检测共面度
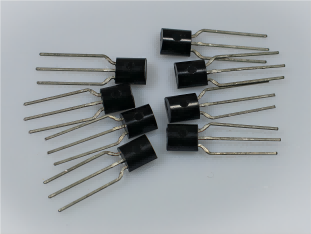
共面度检测集中在高密度精密装配类产品,尤其对焊接、对接接触有严格要求的零部件。 半导体封装类产品是最常见的检测对象,包含 BGA、LGA、QFP、PGA 等封装芯片,芯片底部焊球、引脚的共面度直接决定 SMT 贴装焊接良率。各类连接器端子、排针、FPC 接插件 PIN 针也需要检测,细小针脚容易出现翘曲、浮高、缩针,造成对接接触失效。
除此之外,还有部分消费电子、汽车电子零部件,比如模组触点、弹片、导电触点;还有一些精密结构件,多触点对接的金属弹片组件、微型五金接触件,都需要管控共面度。这类产品点位微小、公差要求微米级,一旦共面度超标,批量返工成本很高。
三、哪些方案适合共面度检测
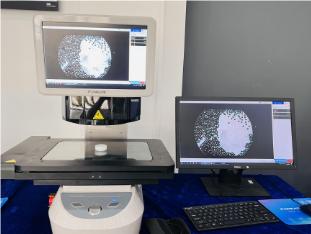
共面度检测核心是获取三维高度数据,2D 视觉只能采集平面轮廓,无法得到高度信息,一般不适合独立做共面度判定,主流方案以 3D 光学检测为主,不同方案适配不同精度、速度、材质场景。
1. 线激光轮廓检测方案,依靠激光三角法采集轮廓高度,适合产线在线高速检测,适配连接器、排针这类线性排列引脚,性价比适中,对大部分金属引脚稳定可靠,适合大批量流水线全数检测。
2. 结构光 3D 视觉方案,通过投射编码条纹重建工件三维形貌,适合面状多点位同步采集,一次成像可同时获取整面所有点位高度,适合 BGA、LGA 这类阵列式分布焊球,检测效率高,适合封装工段的离线或在线抽检。
3. 光谱共焦检测方案,精度等级更高,可达到微米甚至亚微米级别,反光、曲面、微小焊点也能稳定采集数据,适合超高精度要求的芯片、微型触点,缺点是检测视野偏小、速度相对慢一点,多用于实验室抽检、高端精密件品质复核。
4. 接触式探针测量方案,精度稳定,但属于接触式,容易划伤微小焊球和软质引脚,速度慢,一般只用于实验室抽样验证,不适合产线大批量在线检测。
共面度检测是管控多触点装配质量的关键工序,芯片封装、连接器端子、各类精密导电触点是主要检测对象。
选型时可以按需求区分:大批量在线优先线激光;阵列焊球多点同步测量优先结构光;超高精度微量检测选用光谱共焦方案。合理选择检测方案,能够有效降低虚焊、接触不良等不良,稳定成品良率。
产品推荐
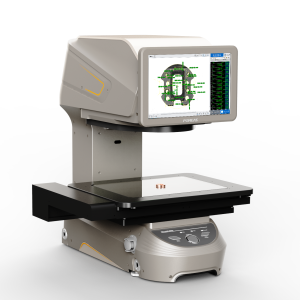
技术方案
MORE+您可能也对以下信息感兴趣
 咨询POMEAS
 价格垂询
 申请演示/测试
 免费试用
 精准选型
 电话:400-168-8336
 传真:+ 86-0769-22660867
 邮箱:marketing@pomeas.com
 公司地址
生产中心:广东省东莞市东城区柏洲边社区涌尾路68号
营销中心:东莞市松山湖高新区中集智谷产业园15栋
苏州办事处:苏州市工业园区唯新路60号启迪时尚科技城40栋
微信二维码